TRAUB TD26
Инструкция оператора
От подготовки станка до первой детали. Действия по шагам, заводские схемы на русском и точные настройки для документированной комплектации № 3841.
Русская редакция 2.0 · 30 сентября 2026 · 11 рабочих разделов
Поиск по действиям, деталям и заводским обозначениям.
Упаковочный лист от 30.10.1981 относится к TD26 № 3841: быстрый цанговый зажим, звёздчатый револьвер, шпиндельная коробка с тормозом, два вертикальных суппорта и шумопоглощающая прутковая труба. Обычный качающийся упор и сверлильная задняя бабка при этой поставке исключены.
Перед применением сверьте номер и узлы на самом станке: документы подтверждают поставку, но не последующие переделки. Комплектация, PDF 2–3 · Источники и результаты проверки.
1. Запуск и остановка
Оператор · после принятой наладки
Сначала убедитесь, что зажим закрыт и траектория инструмента свободна. Пусковой чёрный кнопочный выключатель запускает главный привод; красный грибок останавливает весь станок.
Заводские источники раздела
Основа: пуск, направление и остановка — стр. 23; значки панели — стр. 53; общий вид — стр. 16.
Перед пуском
- Сверьте на табличке тип TD26 и установленную оснастку. Не используйте порядок гидравлического TDF26 для механической цанги.
- Проверьте закрепление цанги, прутка, резца, кулачков и упоров. Уберите ключи и предметы из рабочей зоны.
- Проверните цикл вручную рукояткой подачи в полностью утопленном положении и проверьте отсутствие столкновений.
- Закройте защитные кожухи и дверцу электрического шкафа. Проверьте наличие охлаждающей жидкости и состояние маслёнок по карте обслуживания.
- При прутковой подаче проверьте ограждение трубы, направляющие и концевой выключатель окончания прутка.
- Проверьте масло шпиндельной коробки по смотровому стеклу: уровень должен доходить до его высоты; объём корпуса около 4,3 л. Насос работает только при правильном направлении двигателя.
- Проверьте смазку быстрого зажима, револьвера и суппортов по их картам. Все незанятые инструментом отверстия приводного револьвера закройте штатными заглушками.
Включение
- Переведите селектор в «нормальная работа» (I). Положение «толчковый режим» требует удерживать кнопку пуска и выключает привод при отпускании.
- Закройте дверцу электрического шкафа и поверните красный главный выключатель в I. Зелёная контрольная лампа должна загореться: питание готово.
- Нажмите чёрную кнопку «Вкл.». Запустится главный двигатель, зелёная лампа погаснет.
- Включайте автоматическую подачу только после проверки наладки. Для этого рукоятку подачи полностью вытягивают; её положения показаны в разделе 7.
Найдите узлы и органы управления
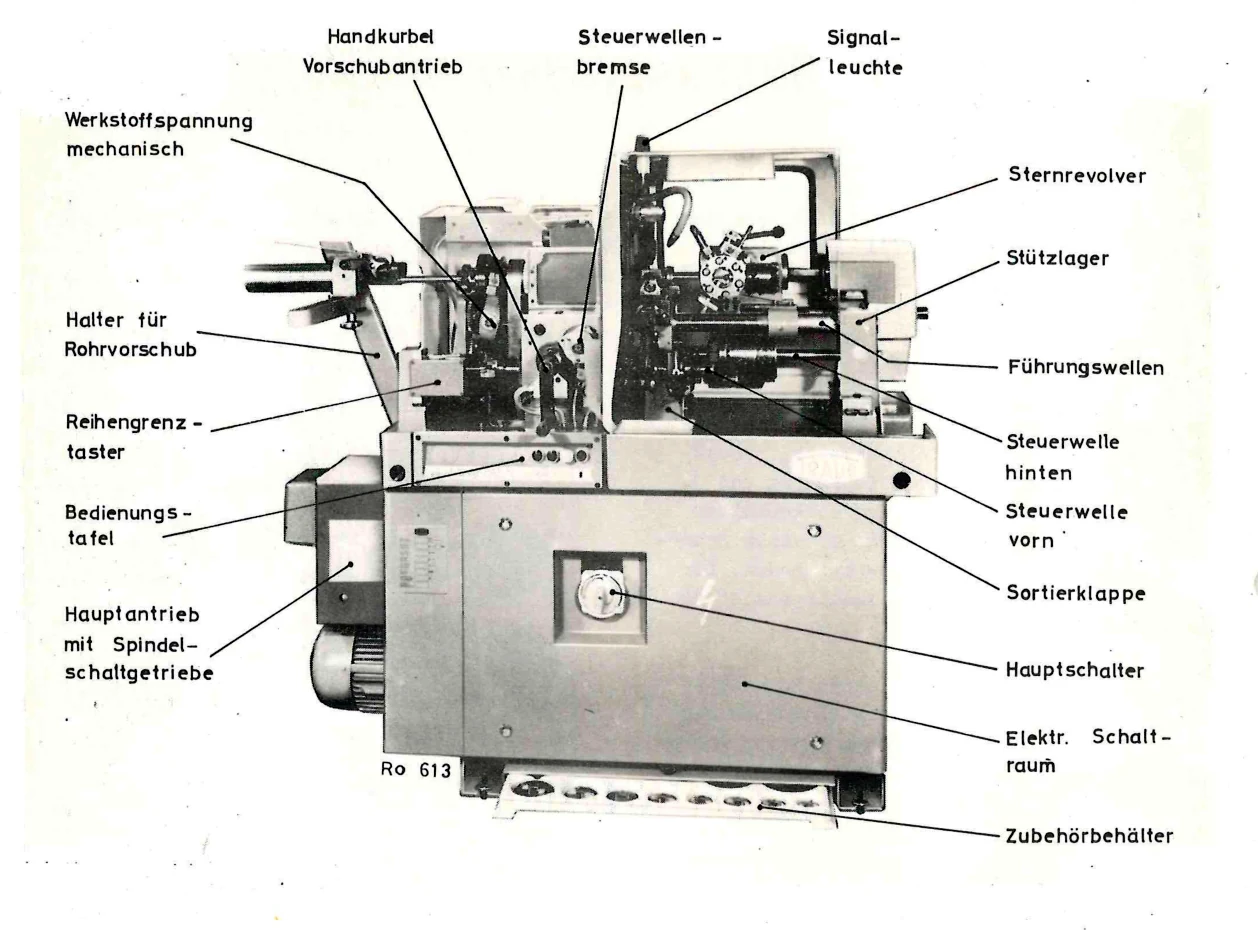 Рукоятка
подачиТормоз валов
управления*Сигнальная
лампаМеханический
зажимДержатель
прутковой
трубыБлок концевых
выключателейПанель
управленияГлавный привод
со шпиндельной
коробкойЗвёздчатый
револьверОпорная стойкаНаправляющие валыЗадний вал
управленияПередний вал
управленияСортировочная
заслонкаГлавный выключательЭлектрический
шкафЛоток для
принадлежностей
* На общем заводском виде показан тормоз валов управления. В поставке № 3841 подтверждён тормоз шпинделя; наличие тормоза валов нужно проверить на станке. Это разные узлы.
Основное руководство · PDF 16 · заводской оригиналВсе выноски подписаны на русском. «Ro 613» на заводской фотографии — обозначение снимка, не номер органа управления.
Направление вращения: проверка при вводе в работу
Перед первым пробным включением разъедините муфту червячного вала. Так при ошибочном направлении двигателя управляющие валы не повернут кулачки назад. Это требование C_1.1, PDF 23; место муфты устанавливают по схеме с наладчиком до подачи питания.
Если направление неверное, остановите станок. Проверку подключения выполняет электрик по схеме именно этого станка; оператор проводку не переставляет.
Обычная и аварийная остановка
Остановить весь станок: нажмите красную грибовидную кнопку «(Not)-Aus». Именно эту кнопку заводская инструкция указывает и для остановки станка, и как аварийную. Отдельная кнопка «обычный стоп» в просмотренной инструкции не указана.
Остановить только валы управления: переведите рукоятку подачи из вытянутого в промежуточное положение — муфта разомкнётся. Учитывайте выбег без тормоза валов. Для ручного вращения полностью утапливайте рукоятку после останова. Главный шпиндель при отключённой подаче может продолжать вращаться.
При опасности нажмите красный грибок, дождитесь полного останова и устраняйте причину до повторного пуска. Способ сброса грибка для конкретной панели в заводской инструкции не указан.
Две кнопки: пуск и остановка всего станка
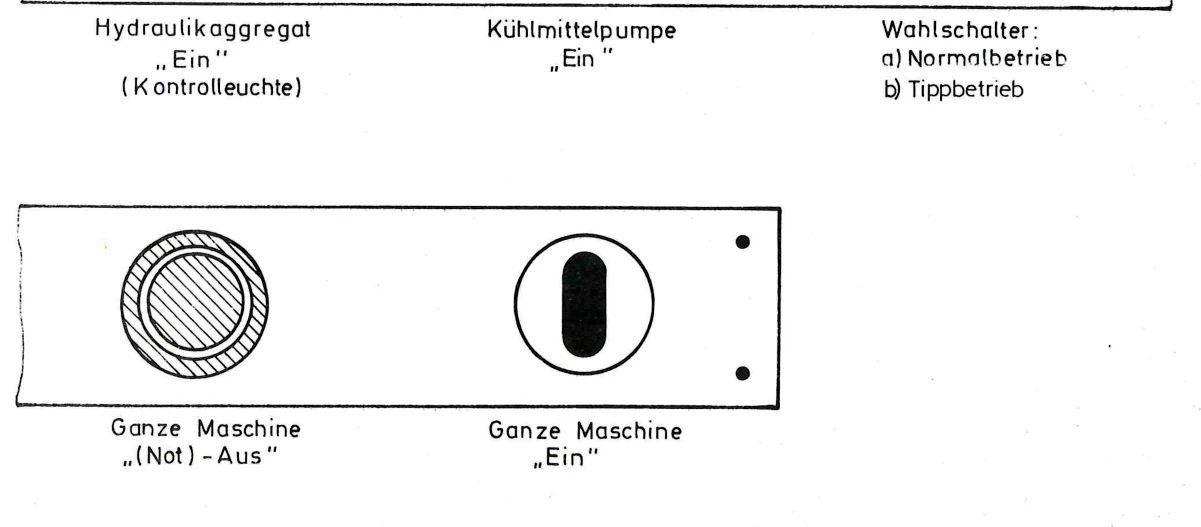 СТОП
Весь станокПУСК
Весь станок
- Красный грибок
- Остановка всего станка; заводская надпись (Not)-Aus.
- Чёрная кнопка
- Пуск главного привода; заводская надпись Ein.
Показан только нижний ряд заводской панели. Пуск также включает установленные приводные инструменты револьвера.
Основное руководство · PDF 53 · заводской оригиналНа этом фрагменте нет номерных позиций: оба органа подписаны непосредственно на рисунке.
В документах направление основной обработки названо Linkslauf. При проверке используйте именно точку наблюдения: со стороны инструмента в сторону шпиндельной бабки главный шпиндель вращается по часовой стрелке. Для двигателя шпиндельной коробки завод отдельно указывает: со стороны кожуха вентилятора — против часовой стрелки. Переключение коробкой на обратное вращение предусмотрено только в согласованном цикле.
Оригинал: Масло, направление двигателя, управление · PDF 7; Пуск приводных инструментов · PDF 6.
2. Снятие и установка цанги
Обученный оператор / наладчик
На TD26 цанга удерживается передней накидной гайкой № 19. Завод предписывает штатный двухштыревой ключ; гайка имеет правую резьбу.
Заводские источники раздела
- Остановите станок и дождитесь полного останова шпинделя. Исключите случайный пуск. Извлеките пруток или заготовку, которая мешает снятию цанги.
- Откройте быстрый зажим в согласованном положении цикла. Порядок описан в разделе «Замена заготовки». При выключенном станке подтвердите, что цанга действительно освободила материал. Не откручивайте гайку под усилием зажима.
- Спереди шпиндельной бабки вставьте штатный двухштыревой ключ в гайку № 19. Если смотреть на гайку спереди, отворачивайте против часовой стрелки — резьба правая.
- Снимите гайку и извлеките цангу из переднего гнезда. Если цанга не выходит свободно, не выбивайте её через шпиндель: способ освобождения застрявшей цанги в заводской инструкции не указан.
- Очистите головку шпинделя и втулку зажима цанги № 20, затем тщательно смажьте маслом. Завод требует делать это и при длительной работе с одной цангой.
- Установите нужную цангу и заверните гайку № 19 по часовой стрелке штатным двухштыревым ключом. Точный момент затяжки и размер ключа в заводской инструкции не указаны.
- Зажмите пробную заготовку и проверьте удержание. Затем вручную прокрутите цикл, убедившись, что зажим открывается и закрывается без заедания.
Цанга: передняя гайка № 19 и задняя гайка № 3
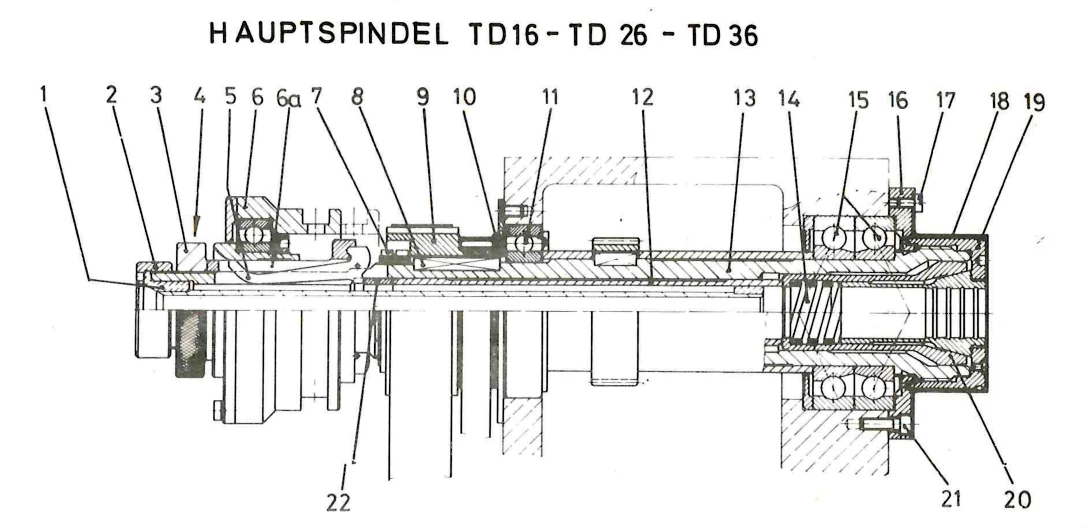 Главный шпиндель TD16 / TD26 / TD36
Основные обозначения для этой операции
- 19 · спереди
- Накидная гайка: удерживает цангу. Правая резьба.
- 20
- Втулка зажима цанги: очистить и смазать при замене.
- 3 · сзади
- Кольцевая гайка: регулирует усилие зажима.
- 4
- Стопор регулировочной гайки № 3.
Все номера: 1–22 и 6а
- 1
- Редукционная втулка.
- 2
- Задняя накидная гайка.
- 3
- Кольцевая регулировочная гайка усилия зажима.
- 4
- Стопорный винт с квадратной головкой.
- 5
- Зажимные пальцы.
- 6
- Подвижная муфта.
- 6а
- Опора зажимных пальцев.
- 7
- Круглые гайки со шлицами.
- 8
- Призматическая шпонка.
- 9
- Ременные шкивы.
- 10
- Кольцо.
- 11
- Радиальный шарикоподшипник.
- 12
- Зажимная труба.
- 13
- Главный шпиндель.
- 14
- Пружина сжатия.
- 15
- Радиально-упорные шарикоподшипники.
- 16
- Фланец.
- 17
- Винты с цилиндрической головкой, крепящие крышку.
- 18
- Крышка.
- 19
- Передняя накидная гайка цанги.
- 20
- Втулка зажима цанги.
- 21
- Винты с цилиндрической головкой, крепящие фланец.
- 22
- Промежуточная втулка зажимной трубы.
Источник: Описание деталей · PDF 29–30
На рисунке задняя сторона шпинделя слева, передняя — справа. Сразу под схемой указаны четыре детали для замены и регулировки цанги; полный список номеров — в раскрывающемся блоке.
Основное руководство · PDF 30, рис. 24 · заводской оригиналРис. 24 показывает механическую часть шпинделя, общую с цанговым зажимом. Привод открытия на поставке № 3841 — отдельный механизм быстрого зажима 691640; его схема приведена ниже.
3. Регулировка усилия зажима
Наладчик
Регулируют заднюю кольцевую гайку № 3 на рис. 24. Это не передняя гайка № 19, которой удерживается цанга.
Показать гайку № 3 и стопор № 4 на схеме шпинделя
Заводские источники раздела
Оригинал: Гайка и стопор · PDF 29; Регулировка усилия · PDF 30; Проверка · PDF 31; Ошибки быстрого зажима · PDF 14.
- Остановите и обесточьте станок. Установите подходящую цангу и пробный материал. Удержите прутковый толкатель от движения.
- Найдите гайку № 3 с заднего торца шпинделя. Передняя гайка № 19 остаётся на месте. Винт № 4 рядом с гайкой № 3 — её стопор; завод прямо описывает его освобождение при снятии гайки на PDF 29. Перед поворотом гайки освободите этот стопор, после регулировки вновь зафиксируйте. Это последовательность по устройству узла, а не отдельная дословная команда из абзаца регулировки.
- Поворачивайте гайку № 3, глядя на задний торец шпинделя. По часовой стрелке — зажим сильнее; против часовой — слабее. Число оборотов или долей оборота завод не задаёт. Не назначайте произвольную «половину оборота».
- Проверьте рычаг при свободной кулачковой дорожке. Вставьте штатную съёмную рукоятку в верхнее отверстие рычага зажима и проверьте открытие/закрытие рукой. В базовой инструкции верхний предел — 60 kp при общей длине рычага с рукояткой 350 мм; это не требуемое усилие на заготовке и не рабочий норматив затяжки.
- Верните рычаг в исходное положение быстрого зажима. Завод отдельно предупреждает: оставленный после ручного перемещения в другой позиции рычаг может вызвать срабатывание защиты. Проверьте, что первый кулачок открывает цангу, второй закрывает, а материал удерживается до подхода резца.
4. Замена заготовки и быстрый зажим
Оператор · в согласованной фазе цикла
Быстрый зажим 691640 запускают два кулачка барабана № 1 на переднем валу управления. Первый открывает цангу, второй закрывает. Между ними пруток подаётся до упора.
Заводские источники раздела
Оригинал: Рисунок быстрого зажима · PDF 5; Последовательность · PDF 7; Ручная проверка · PDF 10; Упор в револьвере · PDF 10.
Быстрый зажим 691640
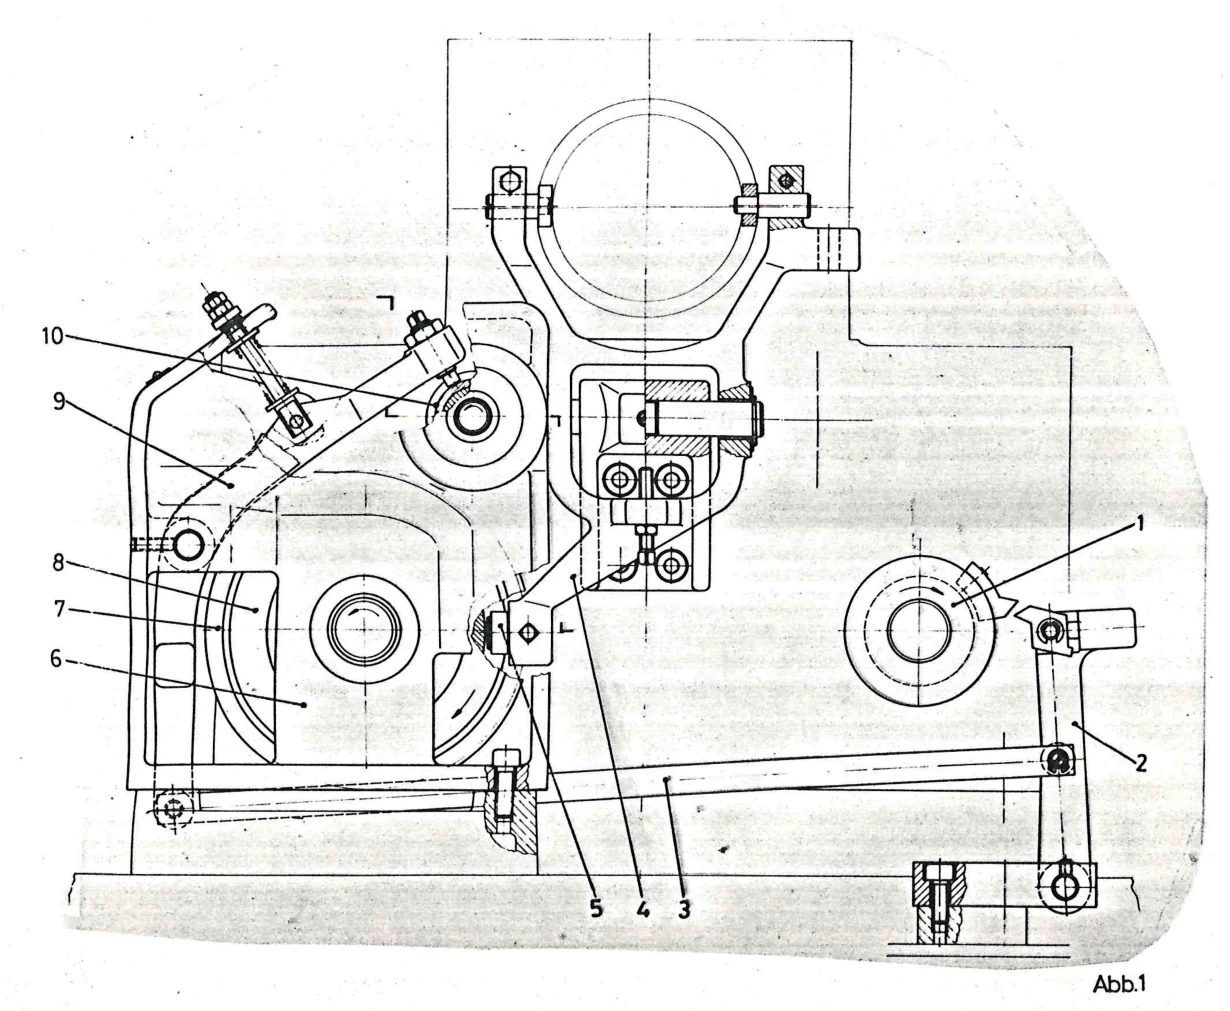 Рис. 1
Основные обозначения для этой операции
- 1
- Задающий барабан на переднем валу управления.
- 4
- Рычаг зажима.
- 5
- Палец с роликом рычага зажима.
- 6
- Опорный корпус.
- 7
- Зубчатое колесо барабана.
- 8
- Кулачковый барабан зажима.
Все номера: 1–10
- 1
- Задающий кулачковый барабан на переднем валу управления.
- 2
- Рычаг, передающий движение от задающих кулачков.
- 3
- Соединительная тяга рычажного механизма (Lasche).
- 4
- Рычаг зажима.
- 5
- Палец с роликом рычага зажима.
- 6
- Опорный корпус.
- 7
- Зубчатое колесо, соединённое с барабаном № 8.
- 8
- Кулачковый барабан зажима.
- 9
- Рычаг освобождения муфты.
- 10
- Муфта быстрого переключения (Kupplungsmuffe).
Источник: Устройство · PDF 6 · Работа рычагов и муфты · PDF 7
Первый задающий кулачок открывает цангу, второй закрывает. После ручного перемещения восстановите исходную фазу механизма.
Быстрый зажим · PDF 5–6, рис. 1 · заводской оригинал- Остановите все вращения и отключите питание. Для прутка сначала зафиксируйте толкатель/грузы, чтобы материал не пошёл вперёд при разжиме.
- Прокручивайте цикл вручную в рабочем направлении до открытия. Наблюдайте за фактическим перемещением рычага № 4 и освобождением цанги. Старую заготовку извлекайте только после разжима; не считайте одно лишь положение управляющего кулачка доказательством открытия.
- Очистите заготовку и цангу. Вставьте подходящий по форме и диаметру материал до вращающегося упора 315000 в позиции 1 револьвера. Длину задают расстояние до отрезного резца и карта детали.
- Доведите цикл до закрытия вторым кулачком. Проверьте удержание материала и его положение у упора. После зажима револьвер должен отвести упор и перейти к следующему инструменту без столкновения.
- Сверьте фазу и повторите полный цикл вручную. Если механизм не переключился, сработала защита или зажим оказался открыт на участке резания — устраните причину и восстановите исходное состояние перед пуском.
Открытие и закрытие занимают по 0,25 с согласно С_2.2, PDF 3. Это время механизма, а не достаточная пауза для подачи любого прутка. Универсальный вылет заготовки и допустимое усилие удержания в заводской инструкции не указаны.
Пауза подачи прутка и расстояние между кулачками
Заводская таблица быстрого зажима относится к чистым, прямым, хорошо направляемым и смазанным пруткам длиной 3 м. Для круглого материала до Ø26 мм: при длине подачи до 25 мм общее вспомогательное время открывания, подачи, упора и закрывания — 1,2 с, до 100 мм — 1,8 с. При худших условиях необходим запас. Это не универсальное время любого прутка.
При переводе времени в угол кулачкового цикла округляют вверх до целого градуса; результат меньше 7° округляют до 7° из-за минимального расстояния между переключающими кулачками. 7° — только геометрический минимум, а не настройка для любого времени цикла. На PDF 25 заголовок относится к быстрому зажиму, но текст таблицы называет переключение револьвера; поэтому её применимость к конкретной наладке нужно сверить отдельно. Полная таблица и ограничения: PDF 24–25. Настройка выполняется наладчиком по карте.
5. Установка резца и оснастки
Наладчик
По поставке имеются поперечные суппорты S1/S2, вертикальные S3/S4 и шестипозиционный револьвер. Выберите держатель по его номеру: сечение резца и регулировки у них различаются.
Заводские источники раздела
Оригинал: Держатели поставки · PDF 4; Держатель 695150 · PDF 3; Держатели 315147/315148 · PDF 6; Вертикальный держатель · PDF 18; Суппорт · PDF 34.
| Держатель / место | Заводские данные |
|---|---|
| 695150, открытый держатель S1 | Резец 12 × 12 мм. Для установки этого же держателя на S2 требуется промежуточная плита 695158. |
| 315147 на S1 / 315148 на S2 | Держатели с тонкой настройкой; вставка 315155 под резец 10 × 10 мм. |
| 315176, сменная вставка | Резец 12 × 3 или 12 × 5 мм. |
| Вертикальные S3/S4 | В поставке оба с держателями под 10 × 10 мм. Каталог: 695160; отдельный отрезной 697259 под 12 × 3 мм. |
| Револьвер | 6 отверстий ¾″ H7. Посадка инструмента и его осевые размеры зависят от номера держателя. |
Держатель 695150: резец 12 × 12 мм
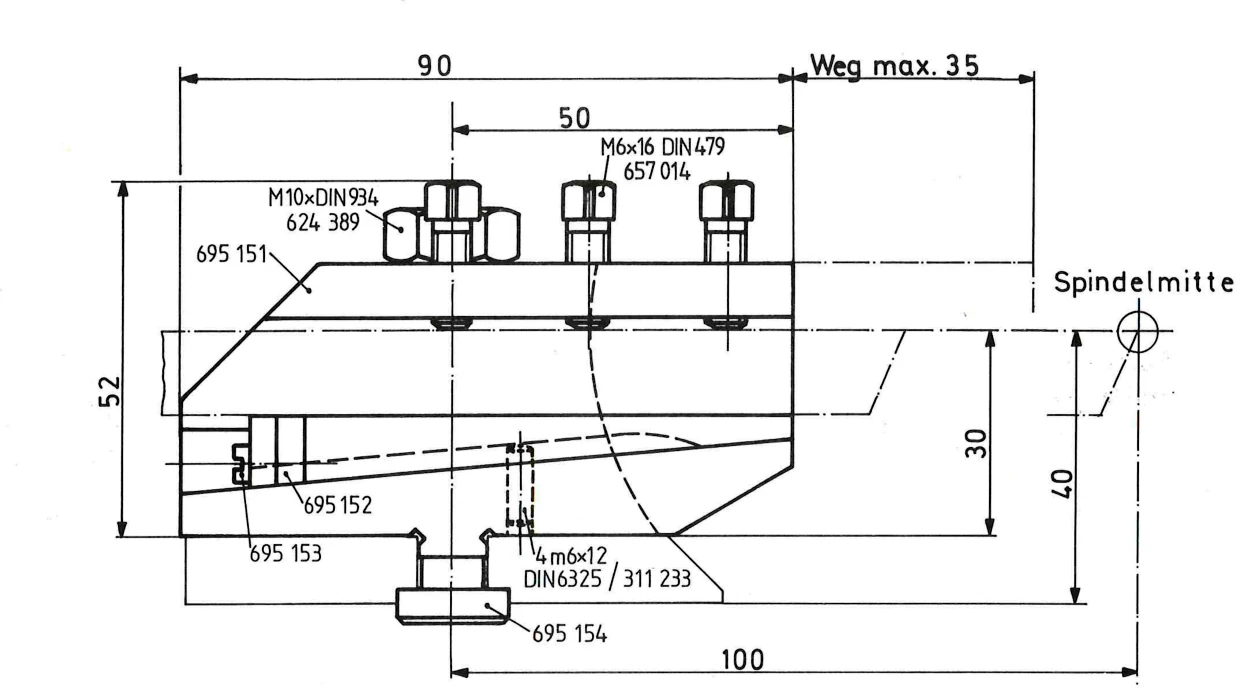 Ход до 35Ось шпинделя
Основные обозначения для этой операции
- M6×16
- Прижимные винты резца.
- M10
- Гайка крепления держателя.
- На S2
- Для этого держателя нужна промежуточная плита 695158.
Все обозначения держателя
Шестизначные числа — каталожные номера. Названия четырёх деталей лист не раскрывает; они не заменены догадками по форме.
- 695150
- Держатель в сборе для резца 12 × 12 мм, установка на S1.
- 695151
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 695152
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 695153
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 695154
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 657014 / M6×16
- Прижимной винт резца по DIN 479: резьба M6, длина 16 мм.
- 624389 / M10
- Шестигранная гайка крепления держателя по DIN 934, резьба M10.
- 311233 / 4m6×12
- Цилиндрический штифт по DIN 6325: диаметр 4 мм с полем допуска m6, длина 12 мм. Это не резьба M6.
- 35
- Максимальный ход, отмеченный на чертеже.
- 90; 50; 52; 30; 40; 100
- Линейные размеры в миллиметрах между соответствующими размерными линиями. Это геометрия держателя, не универсальный вылет резца.
- Ось шпинделя
- Линия центра шпинделя; заводская надпись Spindelmitte.
- 695158
- Промежуточная плита, требуемая для установки этого держателя на S2; указана в примечании над заводским чертежом.
Размеры на чертеже — в миллиметрах. M6×16 и M10 обозначают резьбу крепежа, а не размер ключа.
Каталог оснастки · PDF 3 · заводской оригинал- Остановите и обесточьте станок. Очистите опоры держателя и резца. Сверьте номер держателя, направление резания и сечение резца с картой наладки.
- Для держателя 695150: установите резец 12 × 12 мм под прижимные винты M6×16. Корпус закрепляется гайкой M10 на рис. TD-512.100. Вылет выбирают по детали, затем закрепляют резец прижимными винтами. Положение оси показано линией «Ось шпинделя» на рисунке. Размер ключа и момент затяжки в данном листе не указаны.
- Проверьте положение режущей кромки относительно оси. Для фасонного или переточенного резца одного сечения державки недостаточно. Пользуйтесь схемой конкретного держателя и измерением. Допуск высоты кромки и единый вылет для всех резцов завод не задаёт.
- Перед изменением положения поперечного суппорта освободите внутренний упор № 5. Для грубой настройки ослабьте винты № 8, переместите кулачковые пальцы № 9 винтами № 6, затем снова закрепите № 8. Диапазон этой настройки около 12 мм.
- Для тонкой настройки освободите винт № 2 и поверните барабан № 1. По часовой стрелке — подвести резец. Одна риска: 0,01 мм хода, 0,02 мм по диаметру; диапазон 12 мм. Закрепите настройку и заново выставьте внутренний упор.
- Прокрутите полный цикл вручную в рабочем направлении. Проверяйте не только рабочий резец, но и соседние инструменты при повороте револьвера, проход возле цанги, упора и всех суппортов. Числовой универсальный безопасный зазор в документации не указан.
Поперечный суппорт: настройка и упоры
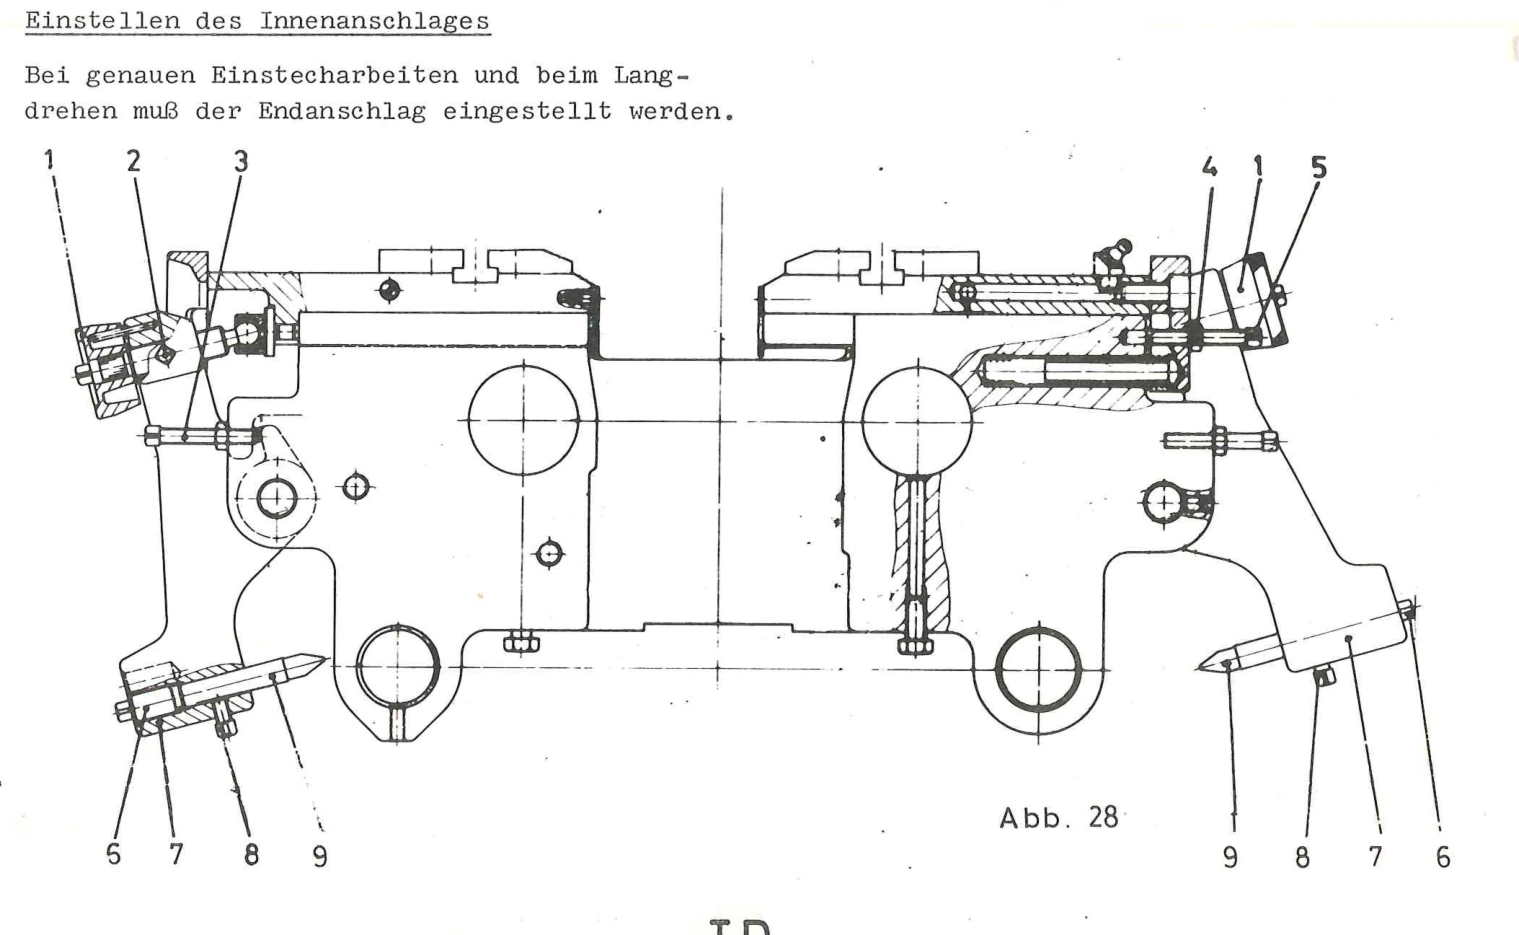 Рис. 28
Основные обозначения для этой операции
- 1
- Барабан тонкой настройки.
- 2
- Винт фиксации настройки.
- 3
- Наружный упор: ограничивает отвод.
- 4 + 5
- Контргайка и винт внутреннего упора.
- 6
- Винт грубой настройки пальца.
- 8 + 9
- Зажимной винт и кулачковый палец.
Все номера: 1–9
- 1
- Барабан со шкалой для тонкой настройки.
- 2
- Винт с квадратной головкой: фиксирует настройку барабана.
- 3
- Винт наружного упора: ограничивает отвод суппорта.
- 4
- Контргайка винта внутреннего упора.
- 5
- Винт внутреннего упора.
- 6
- Регулировочный винт кулачкового пальца для грубой настройки.
- 7
- Двухпальцевый рычаг передачи подачи от кулачка к суппорту (Doppelstifthebel).
- 8
- Винт с квадратной головкой: зажимает кулачковый палец.
- 9
- Кулачковый палец.
Источник: Все позиции рисунка 28 · PDF 34
Одна риска барабана: 0,01 мм перемещения, 0,02 мм по диаметру. Перед настройкой освободите внутренний упор и затем выставьте его заново.
Основное руководство · PDF 34, рис. 28 · заводской оригиналПродольная работа револьвера
Продольный ход задаётся профильным кулачком револьверного суппорта. Максимальный ход 80 мм, быстрый отвод 36 мм. Завод задаёт наибольший радиус прохода при переключении 150 мм и ширину 78 мм; это габариты допустимой оснастки, а не зазоры между инструментами.
Звёздчатый револьвер 692781
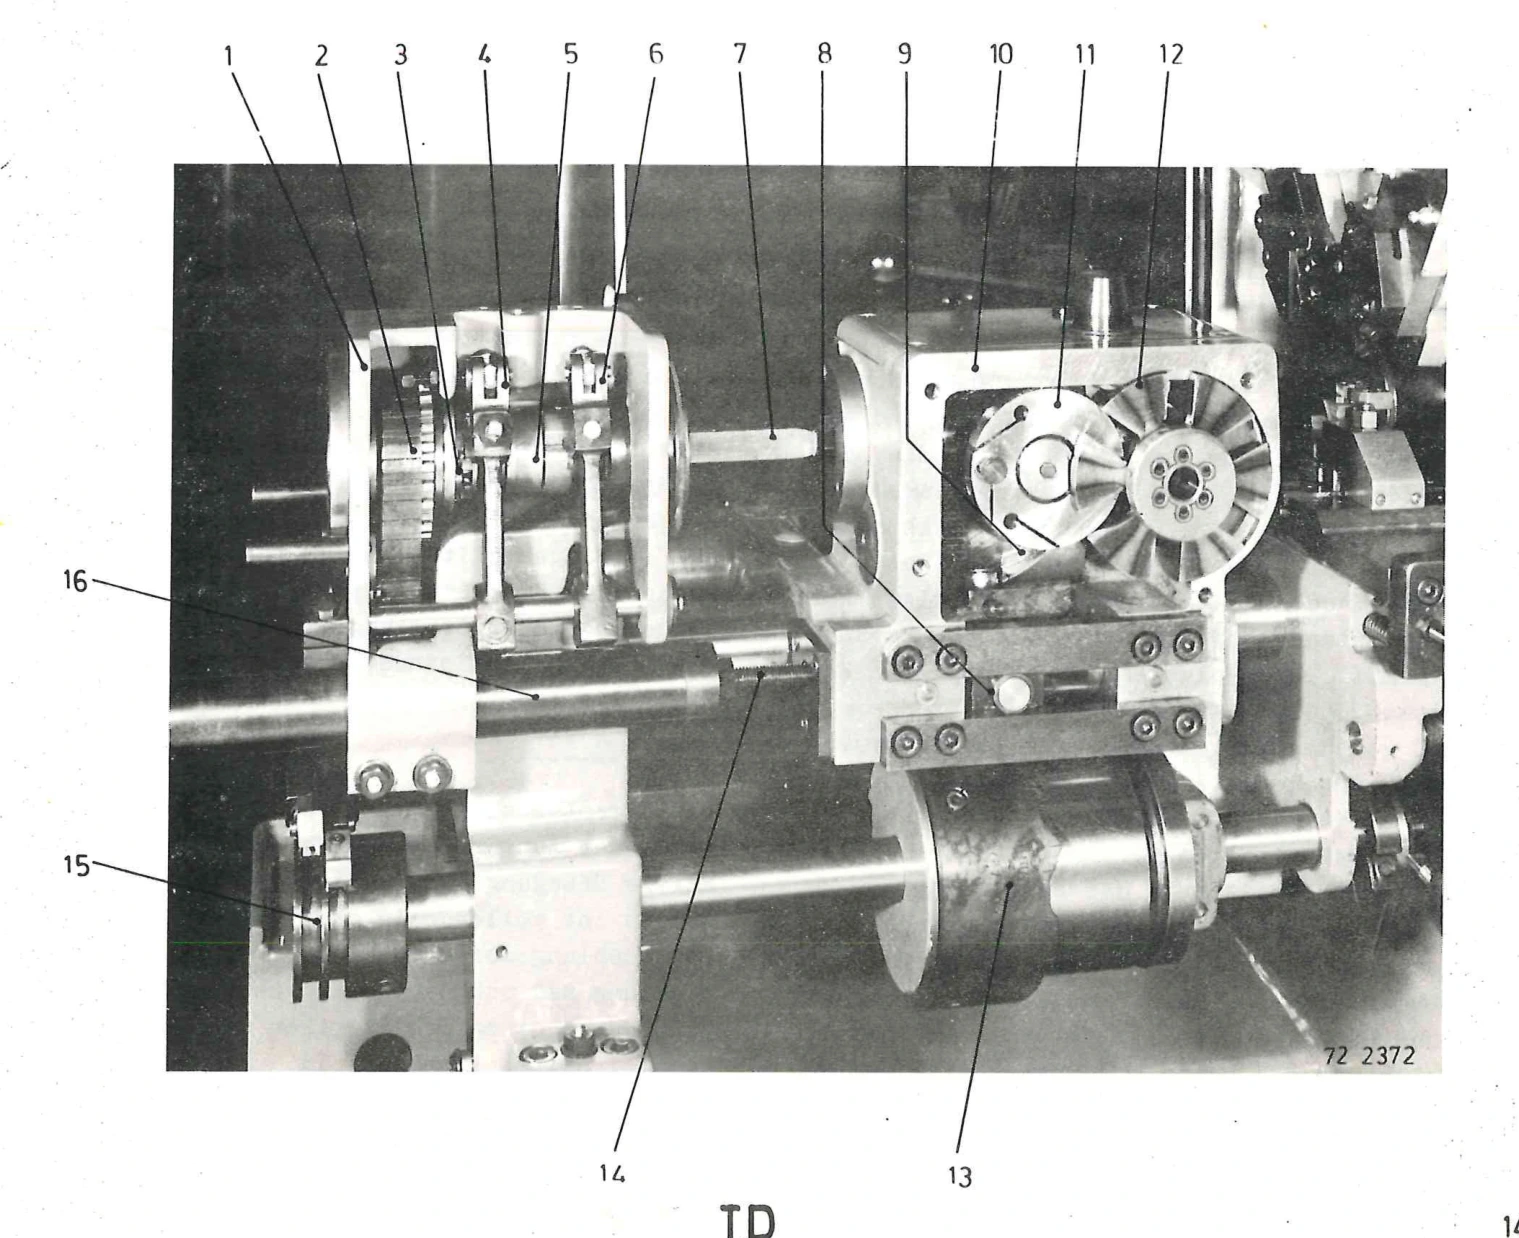
Основные обозначения для этой операции
- 10
- Револьверный суппорт.
- 13
- Кулачок продольной подачи.
- 14
- Тяга возврата.
- 15
- Барабан переключения.
- 16
- Пружинный возврат.
Все номера: 1–16
Число 72 2372 в углу фотографии — заводское обозначение снимка, не номер детали.
- 1
- Корпус механизма переключения.
- 2
- Зубчатый ремень привода переключения.
- 3
- Приводная часть муфты.
- 4
- Удерживающий рычаг муфты (Fanghebel).
- 5
- Переключающая муфта (Kupplungsmuffe).
- 6
- Фиксирующий рычаг (Rasthebel).
- 7
- Плоский приводной вал переключения.
- 8
- Держатель ролика.
- 9
- Кулачковая шестерня быстрого отвода (Kurvenritzel).
- 10
- Револьверный суппорт.
- 11
- Ведущее колесо мальтийского механизма.
- 12
- Мальтийский крест: механизм поворота инструментальной головки.
- 13
- Кулачок продольной подачи.
- 14
- Тяга возврата.
- 15
- Кулачковый барабан переключения на заднем валу управления.
- 16
- Пружинный возврат револьверного суппорта.
Номера 1–16 обозначают узлы механизма револьвера. Поворот головки и быстрый зажим должны быть согласованы по кулачковому плану.
Револьвер · PDF 5, рис. 1 · заводской оригиналПриводные инструменты и специальные операции
В поставке указаны привод инструментов револьвера 644691 и устройство резьбофрезерования/многогранного точения 691176. Их обороты и наладка не равны настройке главного шпинделя. Перед применением конкретной операции используйте отдельную карту и заводские инструкции: привод инструмента, PDF 3 и 6; резьбофрезерование и многогранники, PDF 7–11.
Перед установкой приводного инструмента проверьте расположение узкого промежуточного кольца: между длинной промежуточной втулкой и буртиком вала, а не между втулкой и приводной конической шестернёй. Иначе возможно касание винта малой шестерни. Заводская схема «неправильно / правильно», PDF 11.
6. Упор прутка и упоры суппорта
Наладчик
На документированной поставке упор материала 315000 находится в револьвере. Обычный качающийся упор из C_1.1, PDF 35–36, исключён при поставке револьвера.
Заводские источники раздела
Оригинал: Исключённые узлы · PDF 2; Упор 315000 · PDF 5; Чертёж упора · PDF 33; Наладка револьвера · PDF 10.
Упор материала 315000
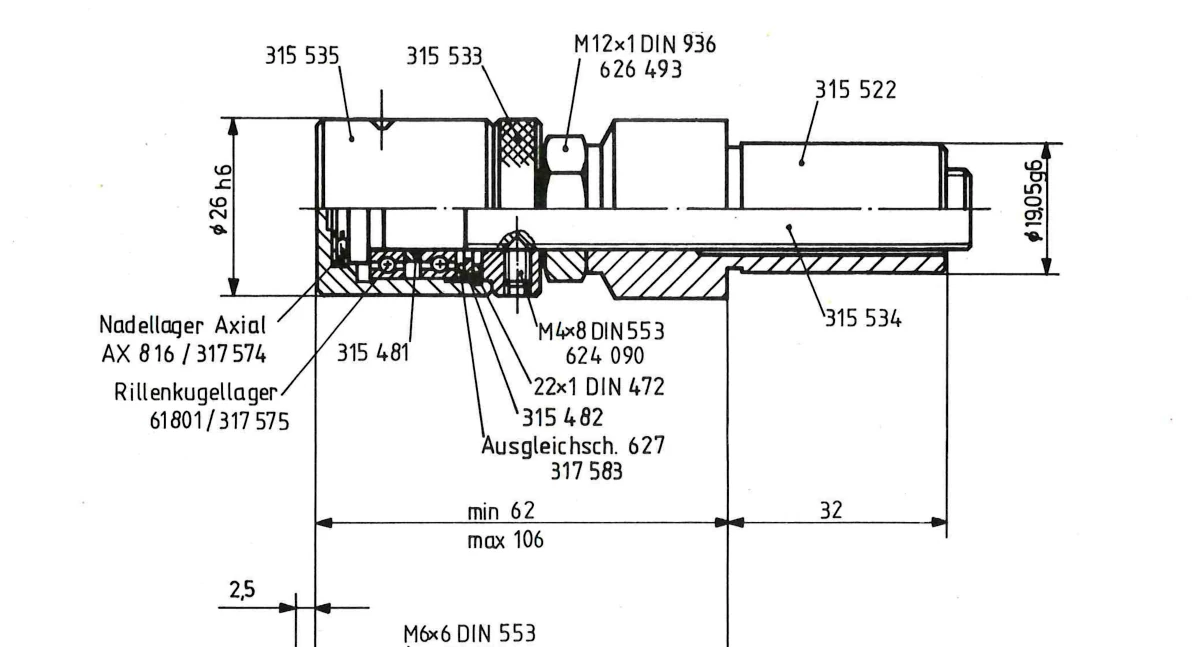 Упорный игольчатыйШарикоподшипникРегулир. шайба 627мин. 62макс. 106
Основные обозначения для этой операции
- 315533
- Регулируемая резьбовая часть.
- M12×1
- Контргайка регулировки.
- 315522
- Корпус упора.
- Ø26
- Диаметр контактной части.
Все обозначения упора
Показан верхний чертёж упора 315000. Нижний чертёж отдельной тарелки 315001 в этот фрагмент не входит. Неподтверждённые названия прямо отмечены.
- 315000
- Вращающийся упор материала в сборе с хвостовиком ¾″.
- 315535
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 315533
- Регулируемая резьбовая часть упора; определена по выноске на разрезе.
- 315522
- Корпус с посадочным хвостовиком; определён по выноске на разрезе.
- 315534
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 315481
- Каталожный номер детали; отдельное название на этом заводском листе не приведено.
- 626493 / M12×1
- Низкая шестигранная контргайка по DIN 936. Резьба M12, шаг 1 мм.
- 317574 / AX 816
- Упорный игольчатый подшипник (Nadellager Axial).
- 317575 / 61801
- Радиальный шарикоподшипник (Rillenkugellager).
- 624090 / M4×8
- Установочный винт по DIN 553: резьба M4, длина 8 мм.
- 315482 / 22×1
- Стопорное кольцо для отверстия по DIN 472; обозначение размера 22×1.
- 317583 / 627
- Регулировочная шайба; обозначение 627 сохранено из заводской надписи Ausgleichsch. 627.
- Ø26 h6
- Диаметр контактной части 26 мм; h6 — поле допуска.
- Ø19,05 g6
- Посадочный диаметр хвостовика 19,05 мм (¾″); g6 — поле допуска.
- мин. 62 / макс. 106
- Пределы вылета по каталожному чертежу, мм. В упаковочном листе данной поставки указано 62–102 мм; требуется сверка узла.
- 32
- Длина посадочного участка хвостовика на чертеже, мм.
На чертеже каталога вылет 62–106 мм. В упаковочном листе — 62–102 мм. До сверки узла применяйте 62–102 мм. Это вылет упора из корпуса, не вылет заготовки.
Каталог оснастки · PDF 33 · заводской оригинал- На остановленном и обесточенном станке установите упор 315000 в позицию 1 револьвера. Закрепите его в посадке ¾″. Посадка и крепление должны соответствовать фактической инструментальной головке.
- Выставьте положение упора относительно отрезного резца. Завод требует согласованно установить револьверный суппорт и кулачок подачи на нужный продольный размер. Это размер детали с припусками по карте, а не универсальное расстояние.
- По чертежу 315000 регулируемая часть фиксируется контргайкой M12×1. Освободите контргайку, измените осевое положение резьбовой части 315533 измерением, затем законтрите. Это порядок, восстановленный по сборочному чертежу: отдельного пошагового текста, цены деления и заданного числа оборотов в нём нет. M12×1 — резьба, не размер ключа.
- Настройте переход из позиции 1 в позицию 2. По С_2.3 сначала монтируют кулачок подачи, затем переключающие кулачки. Каждый следующий инструмент выставляют в его наиболее выдвинутом рабочем положении. После комплектования головки учитывают заводской подход 2–3 мм перемещением суппорта к опорной стойке с освобождением и повторным закреплением двух гаек крепления пружинного возврата. Это работа наладчика по PDF 10, не коррекция длины гайкой упора.
- Проверьте подачу, зажим и уход упора на полном ручном цикле. Измерьте первую отрезанную деталь. Корректируйте только после останова, затем повторяйте проверку всех переходов.
Упаковочный лист задаёт вылет упора 62–102 мм, каталог 315000 — 62–106 мм. До сверки самого упора используйте более узкий диапазон 62–102 мм. Это вылет упора из корпуса, а не допустимый вылет заготовки из цанги. Значения 8 мм и 0,01 мм/риску относятся к исключённому качающемуся упору и к 315000 не применяются.
Внутренний и наружный упоры поперечного суппорта
Оригинал: Рис. 28 и настройка упоров · PDF 34.
- Внутренний упор: выставьте кулачковый палец на максимальный радиус кулачка. Ослабьте контргайку № 4, подведите винт № 5 до касания, затяните контргайку. Перед изменением барабана или пальца этот упор освобождают и затем настраивают заново.
- Наружный упор: винтом № 3 ограничьте отвод так, чтобы палец оставался на небольшом расстоянии от минимального радиуса кулачка. Точное расстояние в миллиметрах не указано.
- Проверьте полный ход вручную. Контакт с упором не выключает автоматический цикл: нельзя использовать упор как защиту от столкновения.
7. Подача и автоматический цикл
Оператор: включение · наладчик: кулачки и колёса
Поперечные суппорты движутся от дисковых кулачков валов управления. Это кулачковый автомат: рукоятка подачи включает привод валов, а не выбирает отдельную «продольную/поперечную подачу» как на обычном токарном станке.
Заводские источники раздела
Основа: привод подачи и суппорты — стр. 18; рукоятка — стр. 23; три её положения — стр. 24; привод и сменные колёса — стр. 33.
| Положение | Что происходит | Когда применять |
|---|---|---|
| Полностью утоплена | Привод подачи от главного двигателя разомкнут; рукояткой можно прокручивать валы управления вручную. | Проверка кулачкового цикла и наладка. |
| Промежуточное | Переходное положение; привод подачи разомкнут, короткое движение получают перемещением рукоятки. | Толчковое перемещение при наладке. |
| Полностью вытянута | Кулачки рукоятки вышли из зацепления, привод подачи связан с главным приводом. | Автоматический цикл после полной проверки. |
Ручная проверка
- Вставляйте рукоятку в положение 1 на рис. 17 заводской инструкции. Цифры 1–3 на этом рисунке показывают положение рукоятки по дуге; «утоплена / вытянута» описывает её движение вдоль оси.
- Переведите рукоятку из положения 1 или 3 в положение 2 и полностью утопите. Вращая её, прокрутите валы управления и проследите каждый подход резца, открытие цанги, подачу прутка и отвод упора.
- Для извлечения рукоятки верните её в положение 1. Не извлекайте из других положений.
Автоматическая подача
- Выставьте кулачки, упоры, обороты и время цикла по карте наладки. Время цикла задаётся 3-ступенчатым редуктором подачи со сменными колёсами.
- Проверьте цикл вручную и закройте ограждения. Запустите главный привод штатной кнопкой.
- Полностью вытяните рукоятку подачи. Привод валов управления соединится с главным приводом — начнётся автоматический цикл.
- Для отключения подачи переведите рукоятку из вытянутого положения в промежуточное. Муфта привода разомкнётся. Дождитесь останова валов: тормоз валов управления в упаковочном листе не подтверждён. Полностью утопленная рукоятка уже соединена с механизмом для ручной прокрутки; не вводите её в зацепление на выбеге. Для полной остановки используйте красный грибок.
Три положения рукоятки подачи
Полностью утоплена — ручная проверка
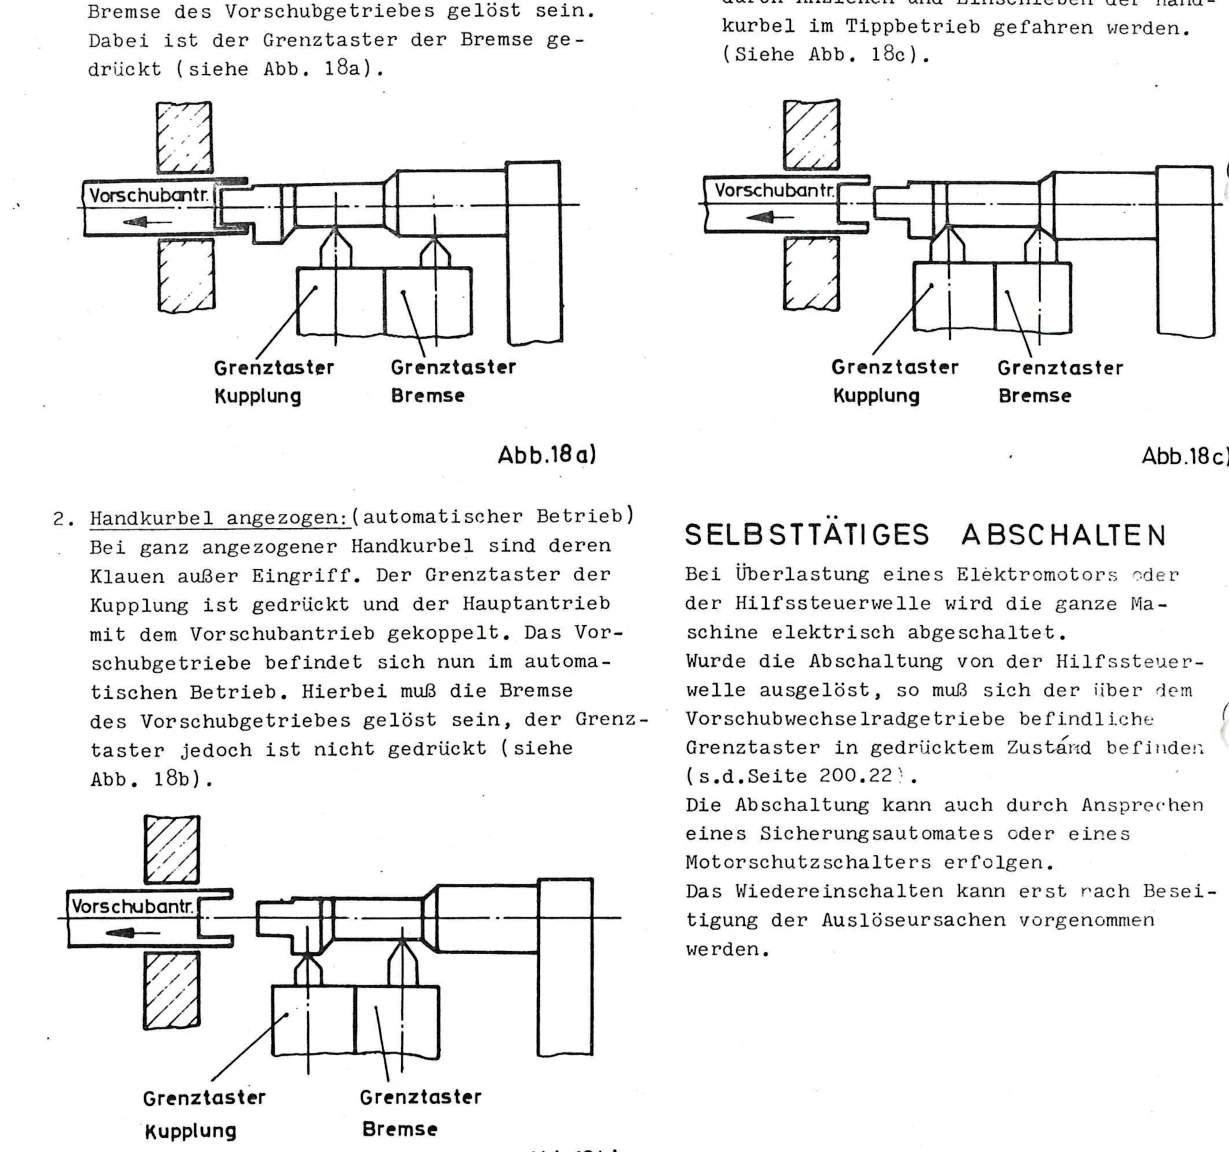 Привод подачиКонцевик
муфтыКонцевик
тормоза*
Муфта главного привода разомкнута. Рукоятка соединена с валами для ручной прокрутки.
Промежуточное положение — подача отключена
Привод подачиКонцевикмуфтыКонцевик
тормоза*
Муфта подачи разомкнута. При отключении автомата дождитесь останова валов перед ручным зацеплением.
Полностью вытянута — автоматический цикл
Привод подачиКонцевикмуфтыКонцевик
тормоза*
Рукоятка вышла из зацепления; привод подачи соединён с главным приводом.
* На заводской схеме показан концевик тормоза валов. Наличие самого тормоза на станке № 3841 документами поставки не подтверждено. Учитывайте выбег.
Основное руководство · PDF 24, рис. 18 · заводской оригиналНа этих трёх схемах номерных позиций нет. Подписаны привод подачи, концевик муфты и концевик тормоза; заголовок каждого вида задаёт положение рукоятки.
Как выбрать время цикла и сменные колёса
Для TD26 основная таблица даёт 1,91–164 с/деталь; 186, 206 и 230 с — специальные сочетания. Это время оборота цикла при соответствующей настройке привода, а не подача резца в мм/об. Числа 1,52–130 с из общего описания относятся к TD16.
Оригинал: Таблица колёс A–F · PDF 62; Влияние переключения 2:1 · PDF 6.
Шесть сменных колёс привода подачи
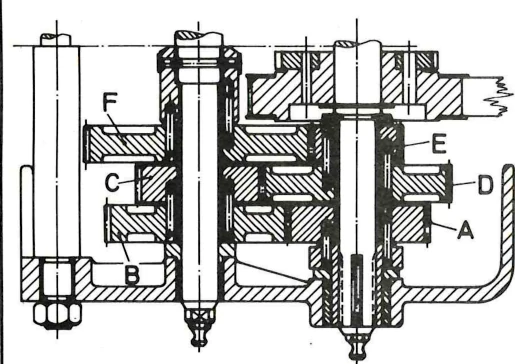
Основные обозначения для этой операции
- A–F
- Заводские буквенные обозначения шести колёс подачи.
- Время цикла
- Выбирается комплектом A–F по заводской таблице TD26.
Все буквы: A–F
Буквы обозначают позиции сменных колёс. Число зубьев выбирают по таблице времени цикла; постоянное число зубьев каждой букве не назначено.
- A
- Нижнее колесо справа на разрезе.
- B
- Нижнее колесо слева.
- C
- Среднее колесо слева.
- D
- Среднее колесо справа.
- E
- Верхнее колесо справа.
- F
- Верхнее колесо слева.
Буквы A–F на этом рисунке — колёса подачи. A/B/C в разделе оборотов — управляющие дорожки шпиндельной коробки. Это разные обозначения.
Основное руководство · PDF 62 · заводской оригинал| Время, с/деталь | A | B | C | D | E | F |
|---|---|---|---|---|---|---|
| 1,91 | 77 | 31 | 60 | 48 | 66 | 42 |
| 11,8 | 31 | 77 | 60 | 48 | 66 | 42 |
| 23,5 | 36 | 72 | 60 | 48 | 42 | 66 |
| 164 | 33 | 75 | 31 | 77 | 26 | 82 |
На обесточенном приводе подберите все шесть колёс по одной строке заводской таблицы и их буквенным местам на рисунке, закрепите штатным крепежом, закройте кожух и проверьте цикл. Полная таблица открывается по ссылке выше; это не положения рычага «I–II–III». Момент затяжки и размер ключа для смены этих колёс в данном описании не указаны.
Оригинал: Причины перегрузки · PDF 14; Последствия обратной прокрутки · PDF 11.
Подачи в мм/об: где заводские ориентиры?
PDF 66, таблица 400.18 задаёт ориентиры по материалу, диаметру и операции для быстрорежущей стали S10-4-3-10. Например, для 9SMnPb28K и диаметра 8–16 мм: продольное черновое точение 0,10–0,14 мм/об; чистовое 0,08–0,12; фасонное врезание 0,025–0,035; отрезка 0,035–0,045; сверление 0,12–0,14. Это одна конкретная строка, а не режим для любой стали. Подачу реализуют профилем кулачка, оборотами и временем цикла; рычагом эти числа не устанавливаются.
8. Обороты: шпиндельная коробка TD26
Наладчик
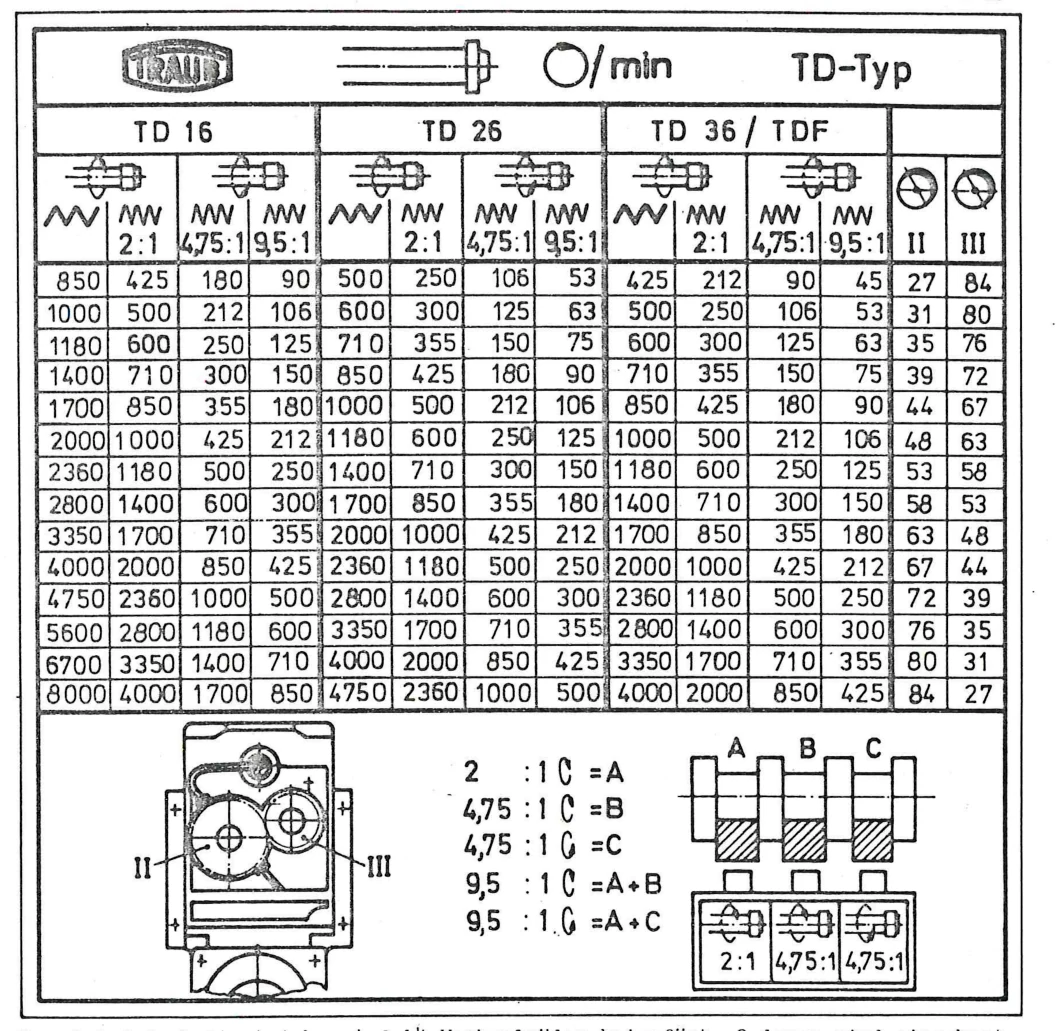
У поставки № 3841 шпиндельная коробка 644609 заменяет обычный привод. Основные обороты задают два сменных зубчатых колеса на валах II и III. Замедление и реверс включаются управляющими кулачками и электромагнитными муфтами.
Заводские источники раздела
Оригинал: Коробка и тормоз в поставке · PDF 3; Таблица именно TD26 · PDF 58; Физическая смена колёс · PDF 8; Управление · PDF 7.
Пример: 500 об/мин в основном режиме → II: 27 зубьев, III: 84 зуба, A/B/C не нажаты, тормоз отпущен. 500 об/мин можно получить и другими сочетаниями; выбирайте весь режим по карте, поскольку 2:1 изменяет скорость управляющих валов.
Таблица оборотов только для TD26
| Колесо II | Колесо III | Основные | 2:1 | 4,75:1 | 9,5:1 |
|---|---|---|---|---|---|
| 27 | 84 | 500 | 250 | 106 | 53 |
| 31 | 80 | 600 | 300 | 125 | 63 |
| 35 | 76 | 710 | 355 | 150 | 75 |
| 39 | 72 | 850 | 425 | 180 | 90 |
| 44 | 67 | 1000 | 500 | 212 | 106 |
| 48 | 63 | 1180 | 600 | 250 | 125 |
| 53 | 58 | 1400 | 710 | 300 | 150 |
| 58 | 53 | 1700 | 850 | 355 | 180 |
| 63 | 48 | 2000 | 1000 | 425 | 212 |
| 67 | 44 | 2360 | 1180 | 500 | 250 |
| 72 | 39 | 2800 | 1400 | 600 | 300 |
| 76 | 35 | 3350 | 1700 | 710 | 355 |
| 80 | 31 | 4000 | 2000 | 850 | 425 |
| 84 | 27 | 4750 | 2360 | 1000 | 500 |
II и III — валы сменных зубчатых колёс. Цифры в первых двух столбцах — количество зубьев. Все 56 значений перенесены из группы TD26; округления сохранены заводские.
Основное руководство · PDF 58 · заводской оригиналII и III обозначают валы. Числа 27–84 в первых двух столбцах — количество зубьев; 2:1, 4,75:1 и 9,5:1 — отношения замедления. Остальные числа в таблице — обороты шпинделя в минуту.
Как физически сменить основные обороты
- Остановите станок и отключите питание. Запишите зубья выбранной пары II/III. Не переставляйте их местами: это изменяет передаточное отношение.
- Снимите торцевую крышку шпиндельной коробки. Ослабьте две шестигранные гайки M16×1,5 на концах валов, удерживая колёса за предусмотренные лыски. Размер под ключ и момент затяжки в этом описании не указаны; M16×1,5 — обозначение резьбы.
- Снимите колёса штатной съёмной втулкой 654091. Зацепите втулку № 8 за кольцевую канавку ступицы. Умеренно подтяните винт съёмника № 7; завод затем указывает лёгкий удар по головке именно этого винта. Не бейте по зубьям или валу.
- Установите выбранные колёса на II и III по заводскому рисунку. Не допускайте грязи в коробку, закрепите штатными гайками, установите крышку и ограждения.
- Проверьте выбранный режим управления. Для основных оборотов переключатели A/B/C должны быть отпущены, тормоз шпинделя выключен. Выполните проверку по карте цикла.
Смена колёс II и III шпиндельной коробки
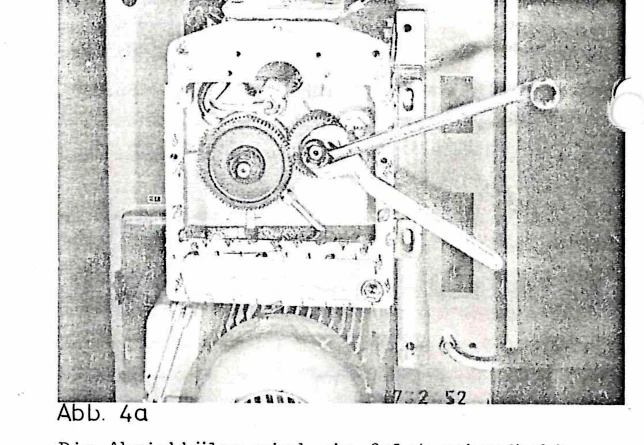
Вид с торца: II слева, III справа. Заводская схема, PDF 58.
- M16×1,5
- Резьба двух гаек на концах валов.
- 654091
- Штатная съёмная втулка для колёс.
Удерживайте колесо за предусмотренные лыски. Размер ключа и момент затяжки на этой странице не указаны.
Шпиндельная коробка · PDF 8, рис. 4а · заводской оригиналII — левый вал сменного колеса на виде с торца; III — правый. M16×1,5 — резьба крепёжных гаек; 654091 — номер съёмной втулки. «72 52» на фотографии — обозначение снимка, не номер детали.
Какие дорожки включают замедление и реверс
A/B/C — обозначения дорожек заводской схемы, не универсальные надписи на трёх рукоятках. Они нажимают переключатели многопозиционного концевого устройства. Настройку моментов переключения выполняют кулачками по карте.
| Режим шпинделя | Нажатые дорожки | Остальные |
|---|---|---|
| Основной, прямое вращение | Нет | A/B/C отпущены |
| 2:1, прямое вращение | A | B/C отпущены |
| 4,75:1, прямое вращение | B | A/C отпущены |
| 9,5:1, прямое вращение | A + B | C отпущена |
| 4,75:1, обратное вращение | C | A/B отпущены |
| 9,5:1, обратное вращение | A + C | B отпущена |
Если на станке фактически обычный ременный привод
Это отличается от описанной поставки. Для обычного привода действуют другие таблицы: PDF 56 — ременные ступени I/II, PDF 57 — вариант 2:1. Не применяйте к нему приведённую здесь таблицу зубчатых колёс без сверки узлов.
9. Прутковая подача
Обученный оператор
В поставке — шумопоглощающая прутковая труба с грузовым толкателем. Максимальная длина прутка по упаковочному листу — 3200 мм.
Заводские источники раздела
Основа: комплектация и концевик — стр. 19; установка и направляющая — стр. 43; трос и грузы — стр. 44; закладка прутка — стр. 45; габариты — стр. 46.
- Остановите и обесточьте станок. Проверьте соосность трубы со шпинделем. Для поставленного устройства допускается пруток не длиннее 3200 мм; общее значение 3300 мм из базового руководства к этой поставке не переносите.
- Удержите толкатель от самопроизвольного хода. Если есть устройство возврата троса, сначала его рукояткой уведите толкатель назад и зафиксируйте грузы в верхнем положении. Если устройства возврата нет, зажмите тяговый трос на переднем ролике крестообразной рукояткой по часовой стрелке.
- Ослабьте крестообразную рукоятку № 12, отведите направляющую трубу в сторону и вставьте новый пруток. Перед дальнейшими действиями зажмите трос крестообразной рукояткой № 8, чтобы пруток не пошёл вперёд сам.
- Верните направляющую трубу до упорного винта и затяните рукоятку № 12. Проверьте, что пруток проходит по оси и направляется без заедания.
- Освободите фиксаторы и доведите пруток до настроенного упора материала. Завод допускает сначала отрезать непригодный передний конец прутка в подготовленном автоматическом цикле.
- Проверьте автоматическую подачу на ручной прокрутке цикла. При открытой цанге груз должен подать пруток до упора; после зажима упор должен уйти перед резанием.
Прутковая труба: установка по оси шпинделя
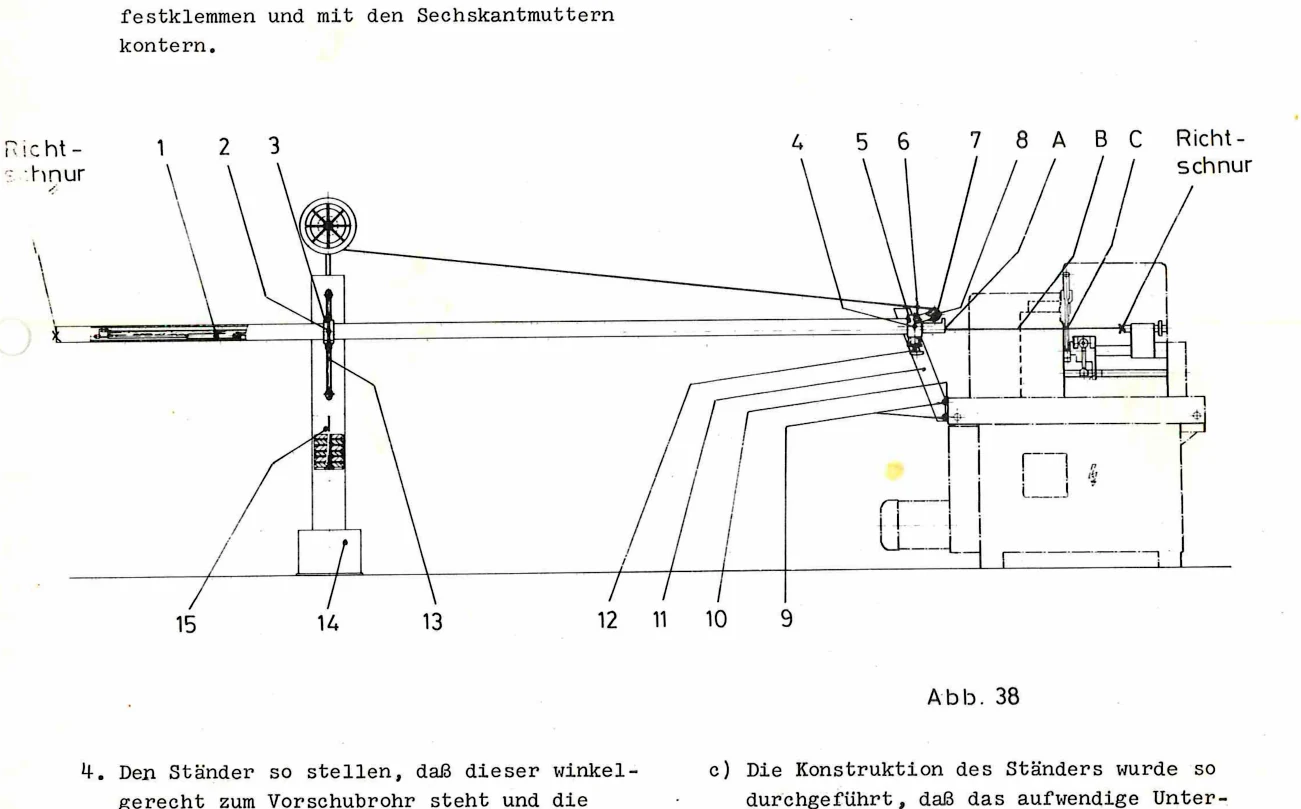 Шнур
для
выверкиШнур
для
выверкиРис. 38
Основные обозначения для этой операции
- 8
- Крестообразная рукоятка зажима тягового троса.
- 12
- Крестообразная рукоятка фиксации направляющей трубы.
- 3200 мм
- Предельная длина прутка по комплектности поставки.
Все обозначения: 1–15 и A–C
A, B, C — точки выверки по шнуру, не управляющие дорожки шпиндельной коробки.
- 1
- Толкатель прутка (Werkstoffschieber).
- 2
- Установочный винт крепления трубы в заднем кольце.
- 3
- Заднее опорное кольцо трубы на стойке.
- 4
- Установочный винт крепления трубы в переднем кольце.
- 5
- Переднее опорное кольцо трубы.
- 6
- Упорный винт боковой выверки трубы.
- 7
- Передний направляющий ролик тягового троса.
- 8
- Крестообразная рукоятка зажима тягового троса.
- 9
- Четыре шестигранных крепёжных винта держателя.
- 10
- Два винта с квадратной головкой для регулировки высоты держателя.
- 11
- Держатель трубы, закреплённый на станине.
- 12
- Крестообразная рукоятка фиксации поворотного положения трубы.
- 13
- Резьбовая штанга регулировки высоты заднего кольца.
- 14
- Стойка прутковой трубы.
- 15
- Трос грузов (Gewichtsseil).
- A
- Место регулировки переднего держателя трубы на схеме.
- B
- Контрольная точка соосности: шнур должен свободно проходить через центр.
- C
- Вторая контрольная точка соосности: шнур должен свободно проходить через центр.
Источник: Установка и точки выверки · PDF 43 · Детали крепления и трос · PDF 44 · Рукоятки 8 и 12 · PDF 45
Линия шнура показывает способ проверки соосности. Не путайте её с тяговым тросом грузового толкателя.
Основное руководство · PDF 43, рис. 38 · заводской оригиналНаправляющие и тонкий пруток
Для шумопоглощающей трубы завод описывает поворот на 180° для меньшего направляющего канала с подходящими толкателем и редукционной втулкой. В поставке отдельно указаны редукционные детали 607136 для прутка диаметром менее 12 мм. Подбирайте их по фактическому диаметру; другие типы трубы из общей таблицы не являются установленными по умолчанию.
Предел 3200 мм, PDF 2 · Редукционные детали, PDF 3 · Направляющие, PDF 45–46.
10. Первая деталь: порядок работы
Оператор совместно с наладчиком
Короткий маршрут от наладки до измерения. Для TD26 нужен кулачковый план конкретной детали: он определяет последовательность и ход резцов, открытие цанги, подачу прутка и вывод упора.
Заводские источники раздела
Оригинал: Пуск · PDF 23; Быстрый зажим · PDF 10; Револьвер и упор · PDF 10; Обороты · PDF 58; Подача · PDF 62.
- Заготовка
- Цанга
- Резец
- Упор
- Обороты
- Кулачки
- Пуск
- Первый цикл
- Размер
Отмечено 0 из 10 шагов
Отметки служат памяткой и сбрасываются при обновлении страницы. Они не подтверждают готовность станка к пуску.
- Возьмите чертёж детали и карту наладки. Проверьте материал, диаметр, длину, инструмент, кулачки, время цикла и требуемые обороты. Если карты нет, числовые вылеты и зазоры из общей инструкции взять нельзя.
- Установите подходящую цангу и заготовку. Очистите втулку и головку шпинделя, доведите материал до упора, закройте цангу и проверьте удержание.
- Закрепите резец и настройте суппорты. Выставьте режущую кромку по оси и установите рабочую зону кулачков; зафиксируйте крепёж.
- Выставьте упор материала на длину детали. Проверьте ручной прокруткой, что он уходит до подхода инструмента.
- Установите обороты по таблице шпиндельной коробки. Смените колёса II/III при отключённом питании, проверьте управляющие дорожки и закройте крышки.
- Проверьте полный цикл вручную в рабочем направлении. Подтвердите фазы быстрого зажима и все позиции револьвера: материал зажат до резания, упор отведён, инструменты проходят без столкновений. Одновременное переключение быстрого зажима и револьвера не допускайте.
- Включите главный привод. Дверца электроотсека закрыта → главный выключатель I → зелёная лампа → чёрная кнопка «Вкл.».
- Полностью вытяните рукоятку подачи и выполните первый автоматический цикл под наблюдением. При угрозе столкновения нажмите красный грибок «(Not)-Aus».
- Остановите станок и измерьте первую деталь. Сравните с чертежом. Одна риска поперечного барабана — 0,02 мм по диаметру. Для упора 315000 цена деления не указана: длину корректируйте измерением и после коррекции контрите настройку.
- Снова проверьте цикл после каждой коррекции. Внутренний упор суппорта после смещения барабана или кулачкового пальца выставляется заново.
Перед пуском также проверьте масло коробки и смазку узлов. При работе с прутком — длину до 3200 мм, направляющие, груз, трос и концевой выключатель. При установленном приводном инструменте учитывайте его вращение с момента общего пуска.
11. Параметры и обслуживание
Справочник и обслуживание
Значения для TD26 и узлов документированной поставки. Габарит узла, предел станка и рабочая настройка детали — разные величины.
| Параметр | Значение | Оригинал |
|---|---|---|
| Сечение материала, цанги DIN6343 | Круг до Ø26; шестигранник 22 мм под ключ; квадрат со стороной 18 мм | TD26 · PDF 13 |
| Rubberflex в главном шпинделе | До Ø24 мм, только с соответствующей оснасткой; не путать с цангами сверла | Таблица · PDF 13 |
| Основные обороты | 14 ступеней, 500–4750 об/мин | Коробка · PDF 58 |
| Замедления коробки | 2:1 → 250–2360; 4,75:1 → 106–1000; 9,5:1 → 53–500 об/мин | TD26 · PDF 58 |
| Цикл подачи TD26 | 1,91–164 с; специальные сочетания до 230 с; участок 2:1 удваивается по времени | Колёса A–F · PDF 62 |
| Поперечные / вертикальные суппорты | S1/S2: ход 35/35 мм; S3/S4: ход 35 мм | Суппорты · PDF 3 |
| Тонкая настройка поперечного суппорта | 0,01 мм/риску по ходу; 0,02 мм по диаметру; диапазон 12 мм | Рис. 28 · PDF 34 |
| Револьвер | 6 позиций ¾″ H7; ход 80 мм; быстрый отвод 36 мм | Техданные · PDF 4 |
| Упор 315000 | Ø26 мм; вылет 62–102 мм по поставке; каталог указывает до 106 мм — нужна сверка | Поставка · PDF 5 |
| Быстрый зажим | Открытие 0,25 с; закрытие 0,25 с | Техданные · PDF 3 |
| Прутковая труба | Пруток до 3200 мм; редукционные детали для Øменее 12 мм | Поставка · PDF 2 |
| Главный привод / масло коробки | 2,2 кВт / около 4,3 л, уровень по стеклу | Техданные · PDF 3 |
| Охлаждение | Бак 80 л; насос 20 л/мин при 3°E | Техданные · PDF 13 |
Проверки перед сменой и обслуживание
- Проверьте уровень масла в шпиндельной коробке и наличие подачи смазки; не запускайте её без масла.
- Смажьте станок и дополнительные узлы по их собственным картам: основной станок, револьвер, привод инструментов. Для быстрого зажима используйте лист 273.07 его руководства. Быстрый зажим: PDF 23, лист 273.07.
- Ремни шпиндельной коробки проверяют/подтягивают при вводе, примерно после 100 часов, затем через 500 часов — PDF 8. Проверка масла: впервые после 500 часов, затем каждые 1000 часов; заменяют по состоянию, фиксированный срок замены не задан — PDF 15.
| Параметр | Результат проверки |
|---|---|
| Подтяжка гайки цанги №3 | Число оборотов не указано. Половина оборота относится к ограничительным винтам другого узла. |
| Гайка цанги №19 | Штатный двухштыревой ключ и правая резьба указаны; размер ключа и момент затяжки в описании смены цанги не указаны. |
| Вылет заготовки, вылет резца, зазор до цанги | Универсальные значения в заводской инструкции не указаны. Геометрия конкретных держателей есть в С_3; рабочие значения задаёт карта детали. |
| Цена деления упора 315000 | Не указана. 0,01 мм/риску из базовой инструкции относится к качающемуся упору, которого в поставке нет. |
| Текущая комплектация и исправность | Сканы подтверждают заводскую поставку, но не последующие ремонты, замену узлов и фактическую работу защит. |
Открыть отчёт ревью: найденные ошибки, расхождения и покрытие задания.
Как читать надписи на станке
Немецкие слова оставлены здесь для сопоставления с реальной панелью и оригинальными документами.
| Заводская надпись | По-русски |
|---|---|
| Ein / Aus | Включить / выключить. |
| (Not)-Aus | Общий стоп / аварийный стоп. |
| Hauptschalter | Главный выключатель питания. |
| Normalbetrieb / Tippbetrieb | Обычная работа / толчковый режим. |
| Vorschub / Handkurbel | Подача / ручная рукоятка. |
| Spannzange / Werkstoffspannung | Цанга / зажим материала. |
| Sternrevolver / Spindelmitte | Звёздчатый револьвер / ось шпинделя. |
| Linkslauf | Основное направление по терминологии завода. Со стороны инструмента в сторону бабки шпиндель вращается по часовой стрелке. |
| Rechtslauf | Обратное направление. Применять только по согласованной карте цикла. |
| SW / M / DIN | Размер под ключ / метрическая резьба / обозначение стандарта. Число после M не является размером ключа. |
Инструкция всегда под рукой
Распечатать
Печатная версия содержит все разделы и русские схемы. Выберите A4 и масштаб 100%. При желании сохраните как PDF.
Читать без сети
Сохраните инструкцию в этом браузере. Текст, схемы и таблицы будут доступны без интернета; заводские PDF в эту копию не входят.
Как устроена русская редакция
Чертежи и фотографии взяты из заводских документов. Русские подписи добавлены отдельным слоем: геометрия механизмов, номера деталей и размерные линии не перерисованы. В таблице оборотов оставлена только модель TD26.
Обозначения деталей, резьбы, стандарты DIN, маркировки валов II/III и дорожек A/B/C сохранены. Ссылки под схемами открывают исходные немецкоязычные PDF. Эта рабочая инструкция не является переводом всех страниц заводского комплекта.
Полная автономная папка содержит index.html, review.html, assets и заводские PDF. Для локального чтения откройте index.html; сохранение в браузере доступно при открытии сайта по HTTPS.
Посмотреть источники, расхождения и результаты проверки